
Ocel Hardox HiAce byla původně vyvinuta především pro prostředí, v němž se kombinuje abrazivní opotřebení s korozním působením. S takovými podmínkami se lze setkat například při zpracování odpadů a biomasy. Ty mohou za určitých okolností fermentovat, přičemž dochází ke snižování pH. Běžná otěruvzdorná ocel pak může v takovém prostředí vykazovat horší odolnost proti opotřebení než v inertních podmínkách.
Hardox HiAce kombinuje nominální tvrdost 450 HBW s chemickým složením s vyšším obsahem chromu. Právě tato kombinace se podle dodaných výsledků ukazuje jako zajímavá také v aplikacích, kde se k abrazivnímu namáhání přidávají zvýšené teploty.
Teplota materiálu nemusí odpovídat teplotě média
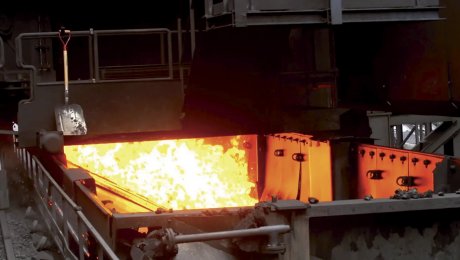
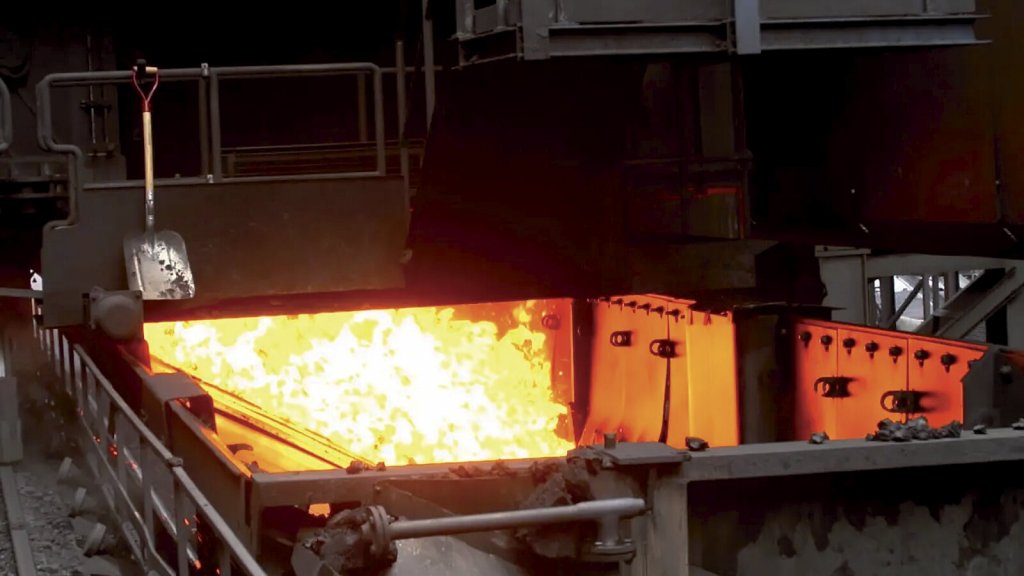
Typickými vysokoteplotními aplikacemi jsou zařízení pro manipulaci s horkou struskou, koksem nebo popílkem, tedy provozy běžné zejména v hutích, elektrárnách, teplárnách a cementárnách.
Důležité je přitom rozlišovat mezi teplotou přepravovaného materiálu a skutečnou teplotou otěruvzdorného dílu. Struska nebo koks mohou dosahovat teplot výrazně přesahujících 500 °C, samotný ocelový díl však podle provedených měření tak vysoké teploty dosahovat nemusí.
Příkladem je měření na skluzu horké strusky o teplotě 800 až 900 °C. Přibližně po 1,5 hodině se teplota skluzu ustálila na hodnotách mezi mezi 350 a 400 °C a dále již prakticky nerostla. Dodejme, že celá zkouška trvala zhruba 3,5 hodiny. Přestože byl tedy plech vystaven horkému materiálu po relativně dlouhou dobu, jeho teplota zdaleka nedosáhla teploty strusky a byla zhruba poloviční. Pro návrh konkrétního řešení je tedy podstatné znát nejen teplotu dopravovaného média, ale také skutečné tepelné zatížení konstrukčního dílu.
Rozhodující je zachování tvrdosti
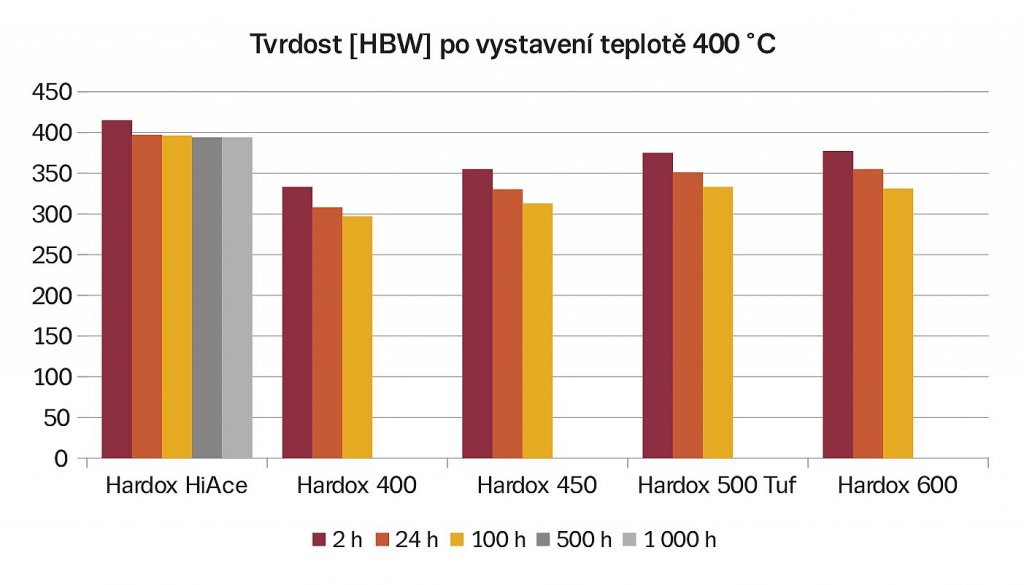
Při vysokoteplotních aplikacích lze rozlišit dva způsoby namáhání otěruvzdorného materiálu. V prvním případě je ocel vystavena vysoké teplotě, zatímco k samotnému abrazivnímu opotřebení dochází až při nižší nebo pokojové teplotě. Podstatná je potom schopnost materiálu odolávat popouštění, tedy nevratnému poklesu tvrdosti v důsledku předchozího zahřátí. Společnost SSAB vystavila několik vzorků svých ocelí teplotě 400 °C po dobu od 2 do 1 000 hodin a následně změřila jejich tvrdost (viz graf 1). U oceli Hardox HiAce nastává nejvýraznější pokles tvrdosti během prvních hodin tepelného zatížení, zatímco při delší expozici se již výrazně nemění. I po dlouhodobém působení zvýšené teploty zůstává tvrdost materiálu blízko 400 HBW, oproti jmenovité hodnotě 450 HBW v dodávaném stavu. Ve srovnání s ocelí Hardox 450, která má stejnou jmenovitou tvrdost, přitom HiAce vykazuje podstatně menší pokles tvrdosti.
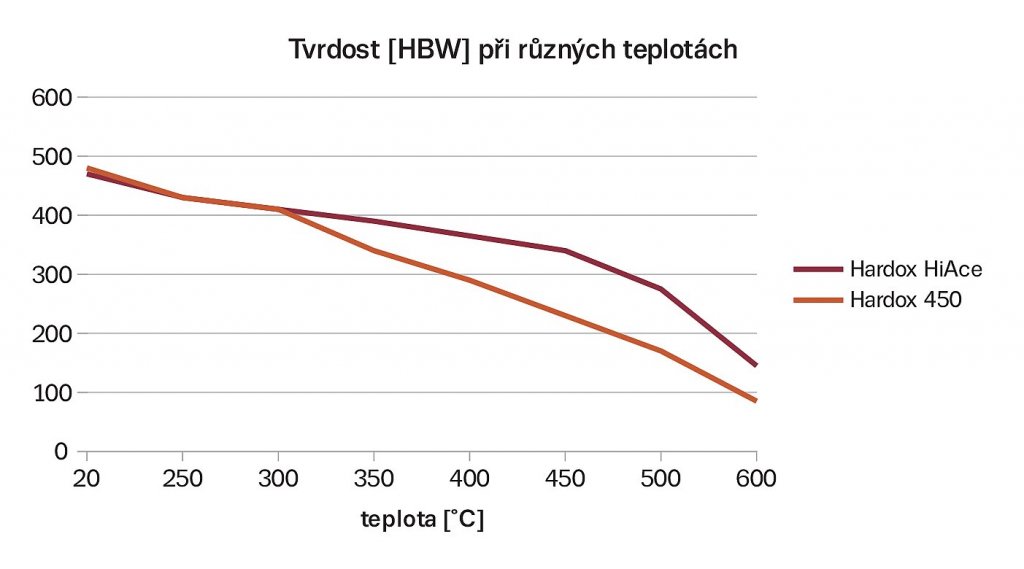
Druhou situací je abrazivní namáhání přímo při zvýšené teplotě. V tomto případě je rozhodující tvrdost materiálu za skutečných provozních podmínek. Také zde (viz graf 2) vykazuje Hardox HiAce podle výsledků zkoušek odlišné chování než standardní ocel Hardox 450. Zatímco při pokojové teplotě a přibližně až do 300 °C je tvrdost obou materiálů srovnatelná, při vyšších teplotách klesá u Hardox HiAce pomaleji. Při 450 °C si tak Hardox HiAce zachovává přibližně o 110 HBW vyšší tvrdost než Hardox 450.
Zkušenost z koksárenského provozu
Praktickým příkladem použití je rampa odvádějící horký koks z koksárenských baterií do chladicího vozu. Teplota koksu zde dosahuje přibližně 1 000 °C. Původní řešení tvořily čedičové dlaždice o tloušťce 40 mm. Ty však trpěly praskáním a přibližně každé tři měsíce bylo nutné provádět několikadenní údržbu.
Jako náhrada byly použity plechy Hardox HiAce o tloušťce 20 mm. U tohoto řešení je plánována životnost 14 let. Oproti původnímu obložení má přinést zejména omezení odstávek a nároků na pravidelnou údržbu. Protože jde o plánovanou, nikoli již dosaženou životnost, bude skutečnou provozní výdrž možné vyhodnotit až na základě dlouhodobého používání.
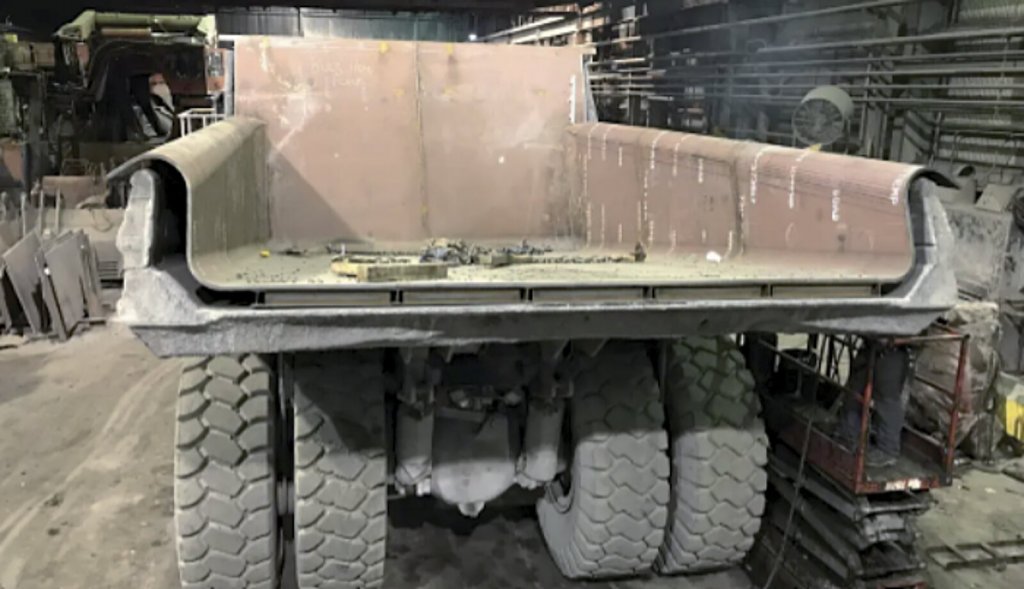
Dalším příkladem je použití materiálu jako otěruvzdorné vyložení korby nákladního automobilu určeného pro přepravu horké strusky. Také zde se kombinuje abrazivní působení přepravovaného materiálu s výrazným tepelným namáháním.
Zpracování a svařování
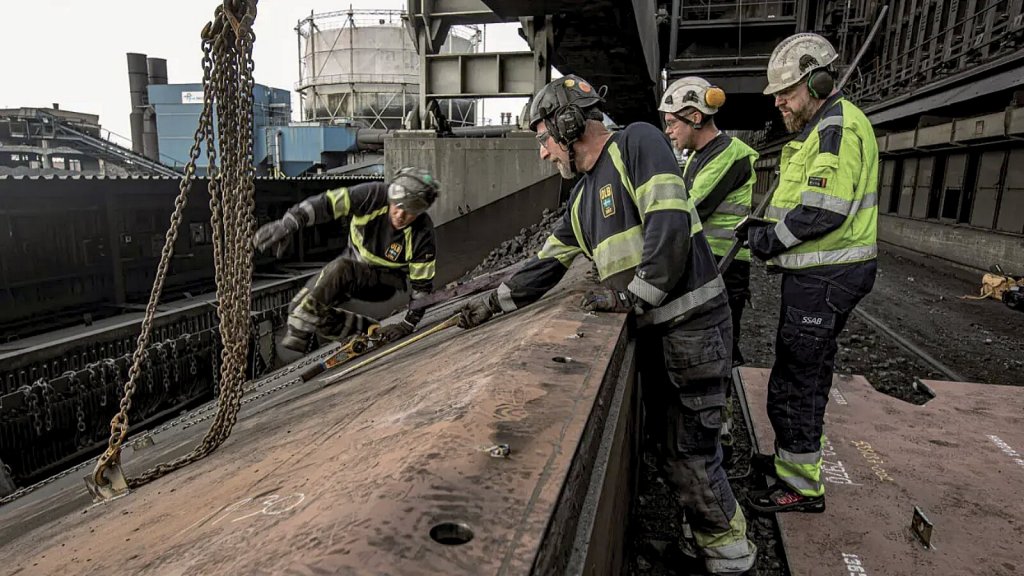
Pro praktické použití není důležitá pouze odolnost proti opotřebení, ale také možnost materiál běžnými postupy zpracovat. Hardox HiAce má podle technických údajů zaručenou rázovou houževnatost minimálně 27 J při teplotě −20 °C.
Materiál lze dělit běžnými termickými metodami, například kyslíkem, plazmou nebo laserem, a je možné jej ohýbat za studena. Výrobce rovněž uvádí zaručenou svařitelnost. Do tloušťky 8 mm lze podle technických listů ocel svařovat měkkým přídavným materiálem SG2 bez předehřevu. U větších tlouštěk se doporučuje předehřev přibližně na 125 až 175 °C, případně použití nerezavějícího přídavného materiálu. Konkrétní postup svařování je však vždy vhodné přizpůsobit tloušťce materiálu, konstrukčnímu řešení a technologickým doporučením výrobce.
Shrnutí
Použití otěruvzdorné oceli při zvýšených teplotách není dáno pouze maximální teplotou zpracovávaného materiálu. Rozhodující je skutečná teplota, které dosahuje konstrukční díl, délka tepelné expozice a také to, zda k abrazivnímu namáhání dochází během zahřátí, nebo až po ochlazení.
Hardox HiAce je díky zachování relativně vysoké tvrdosti při tepelném zatížení určen také pro aplikace, v nichž se abraze kombinuje se zvýšenými teplotami. Praktické využití nachází například při manipulaci s horkou struskou a koksem. Vedle samotné odolnosti proti opotřebení může být v těchto provozech významným přínosem také snížení četnosti údržby a souvisejících odstávek zařízení.